

减速机齿轮噪音大?90%工厂工程师都忽略的润滑核心诱因(附根治方案)发表时间:2026-07-14 16:54 减速机异响、噪音超标是工程师最常遇到的设备顽疾,日积月累会导致设备故障率飙升、停机维修成本增加、设备使用寿命大幅缩短。 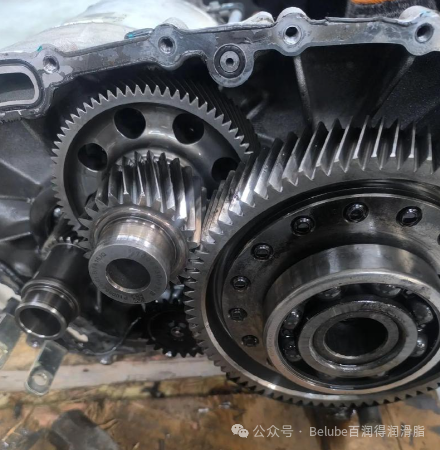 百润得作为深耕特种润滑领域的厂家,我们实测发现:减速机齿轮80%以上的高频噪音、反复异响,根源并非硬件故障,而是润滑选型不当、润滑失效、维护不规范导致的啮合异常。 一、先听声辨故障!4种齿轮噪音对应精准故障类型 1. 持续均匀嗡嗡声(空载轻、负载骤增) 核心诱因:润滑脂粘度不匹配、油膜厚度不足、润滑脂干涸流失。 2. 周期性咔嗒/咯噔撞击声(随转速同步变化)核心诱因:齿面点蚀、齿面剥落、轻微磨损,或齿轮啮合间隙失衡。 3. 尖锐刺耳摩擦声(新机/换脂后突发)核心诱因:润滑脂选型错误、混用不同牌号润滑脂、加注量过多/过少。 4. 不规则剧烈撞击声核心诱因:齿轮断齿、装配错位、紧固件松动、异物卡入,属于硬件紧急故障,需立即停机检修,避免设备损毁。 二、工程师实操:减速机齿轮噪音分步根治方案第一步:快速排查硬件故障,硬件无明显损坏,噪音问题基本可通过润滑优化解决。 第二步:彻底清理旧脂,杜绝残留污染第三步:按工况精准选型润滑脂(核心关键) 不同工况适配专属润滑方案:
第四步:规范加注+定期维护,长效控噪严格控制加注量,填充箱体1/3~1/2即可,避免过多阻力噪音、过少缺油干磨。 对于工厂运维而言,最优解从来不是故障后大修,而是通过精准选型润滑脂、标准化润滑维护,搭建长效防护体系,从源头降低摩擦、吸收震动、规避异响,既降低设备故障率,又大幅延长减速机使用寿命,缩减运维成本。 百润得专注特种润滑脂研发生产,针对不同工况(高低温、高速、重负荷、精密传动)定制专属降噪抗磨润滑方案,适配各类齿轮减速机、蜗轮蜗杆减速机。
文章分类:
常见问题
|
